禾盛邦工艺说明:输送式UVLED固化应按运动方向上的有效照射长度、实际输送速度和工件处光强核算,再通过剂量、温升与固化测试确认。禾盛邦给出可复核的计算示例。
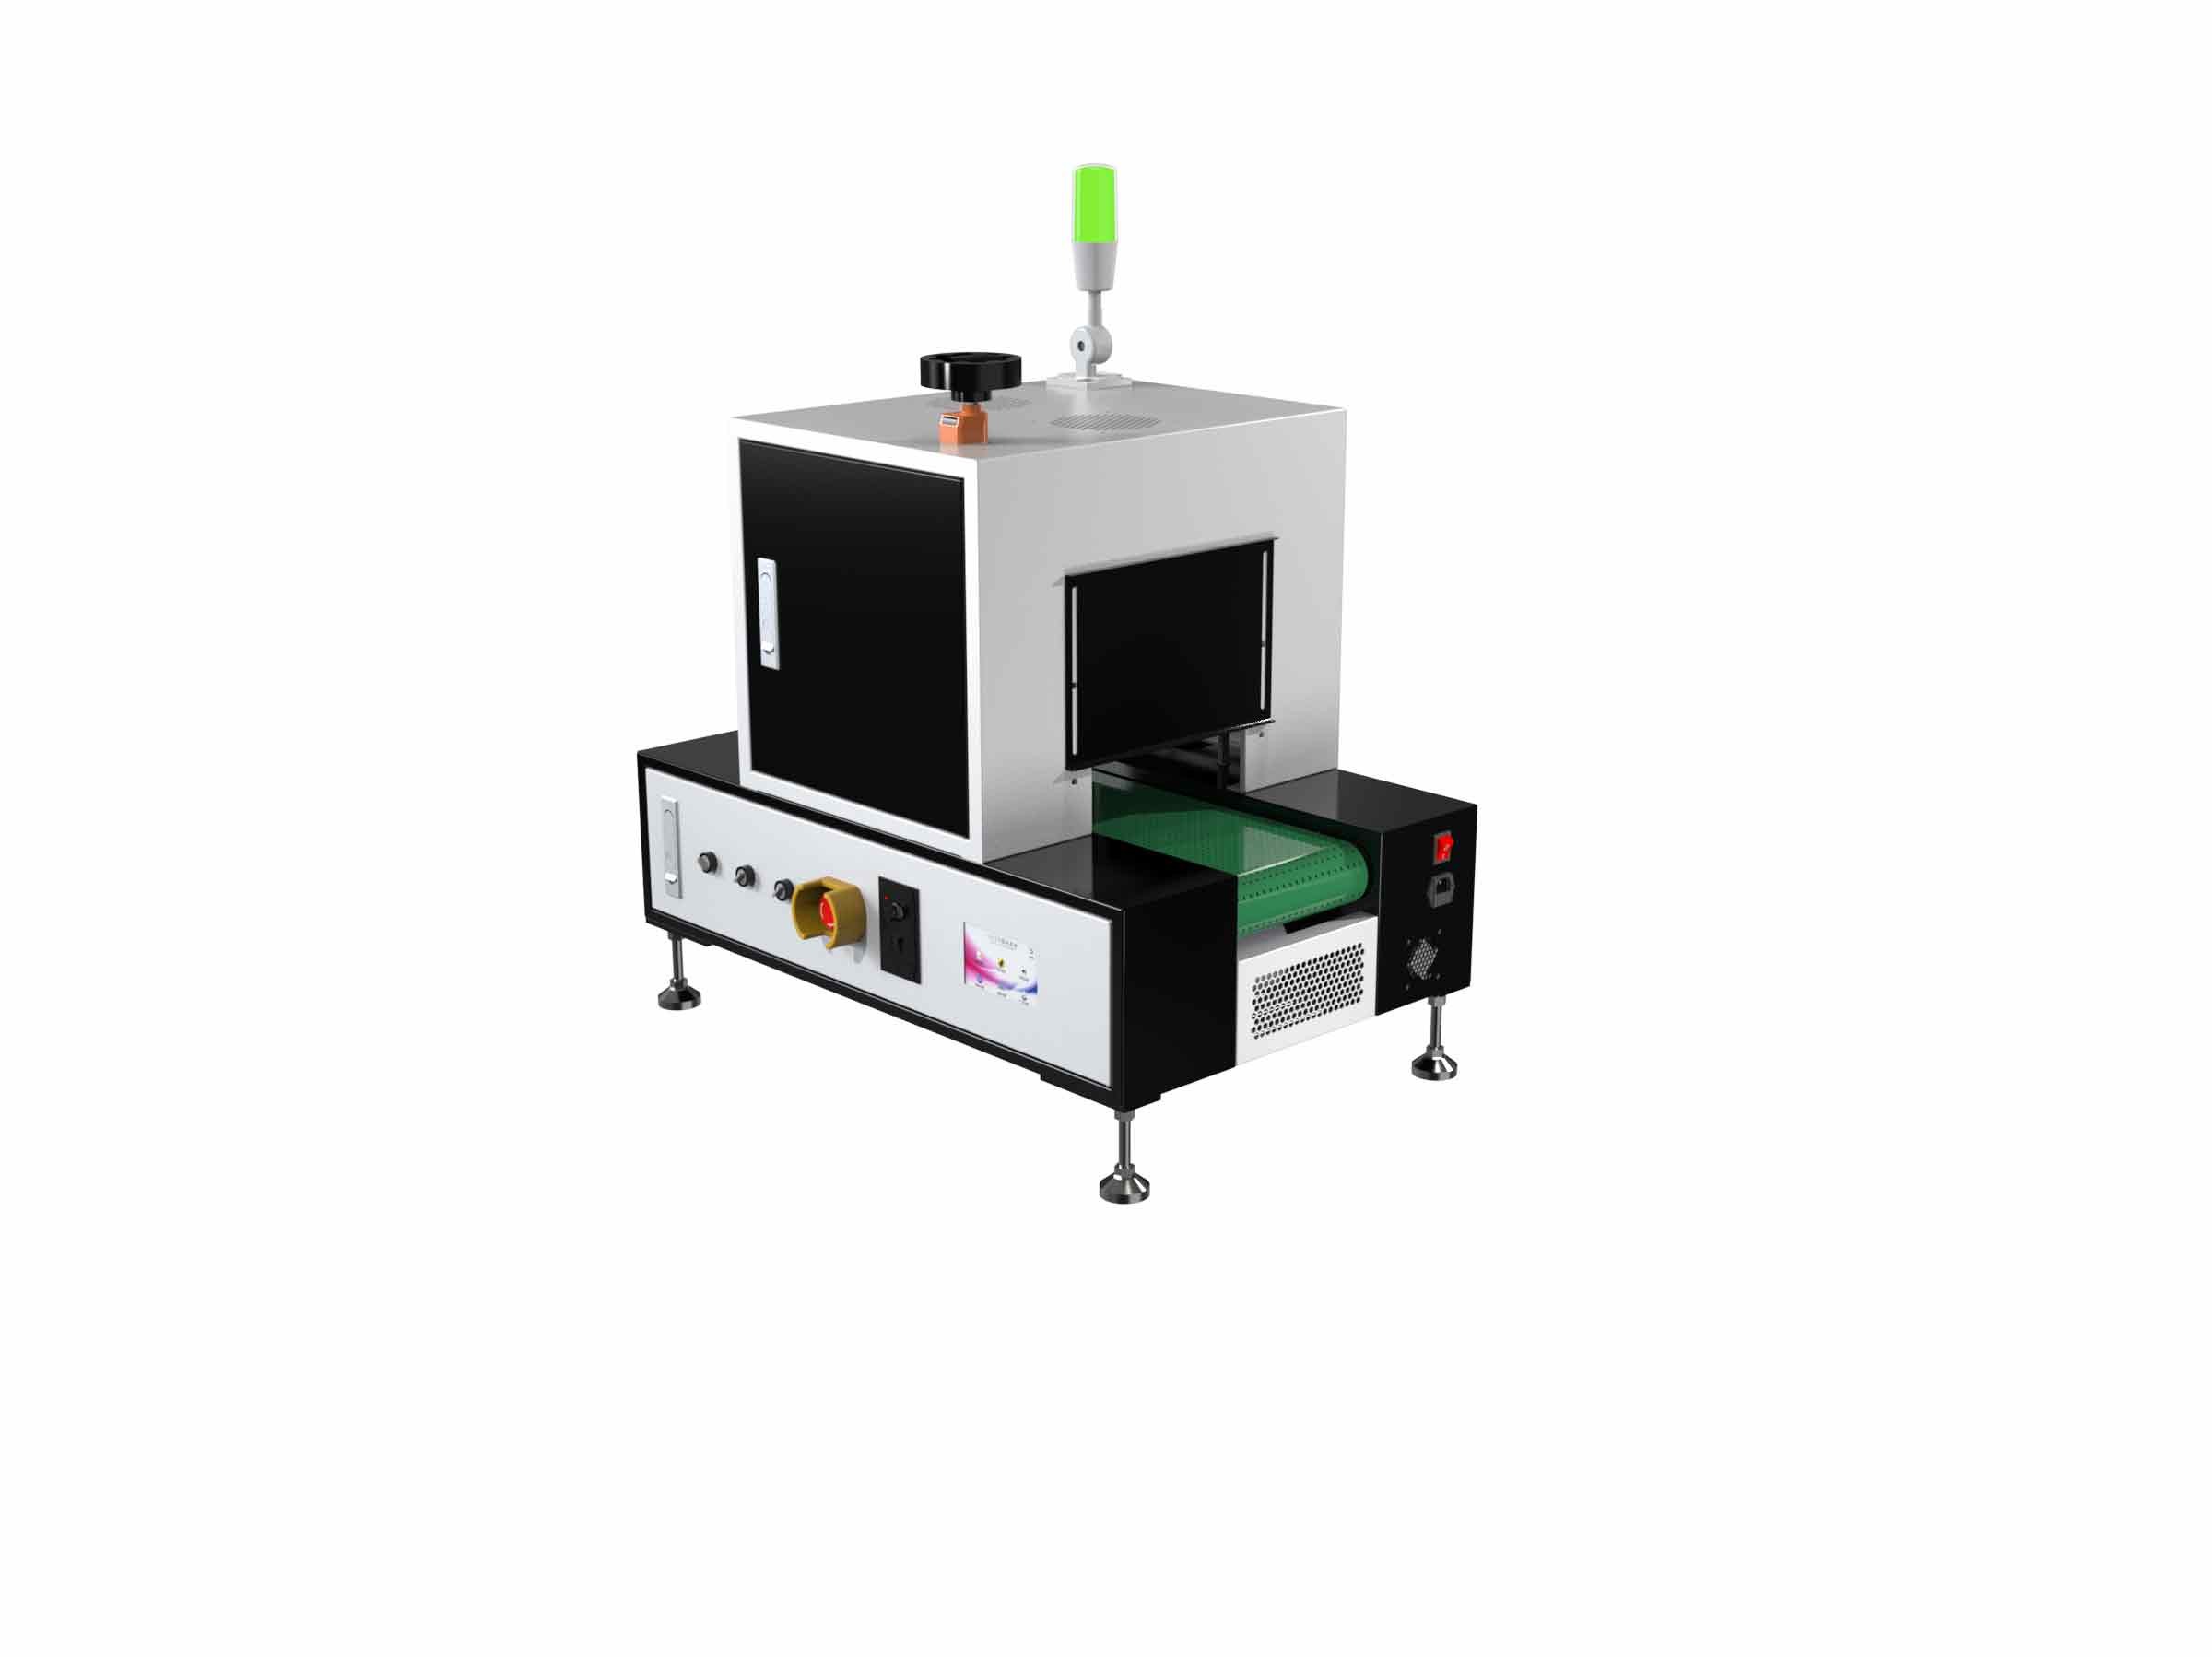 禾盛邦官网产品图:输送式固化设备。下文为工艺计算示例,不是本设备的出厂测试数据。
关键长度是沿着输送方向的照射长度
设有效照射长度为L、实际输送速度为v,在可近似为均匀照射的区域内,照射时间t≈L÷v。L和v必须使用一致单位,例如L用cm、v用cm/s。灯头横跨输送带的长度用于判断覆盖宽度,不能直接当成工件通过光区的行程。发光窗口的几何尺寸也不能自动代替经测量确认的有效照射长度。
测工作平面光强分布 → 确定沿运动方向的有效长度 → 换算实际带速 → 测随行剂量与温升 → 检验固化效果
工程算例:先把单位换对
假设工作平面上沿运动方向的有效照射长度为10cm,带速为1.2m/min,即2cm/s,则通过该区的时间约为5s。再假设该区域平均辐照强度可近似为200mW/cm²,剂量估算为200×5=1000mJ/cm²。以上数字仅用于演示计算,不代表任何胶水的推荐固化条件或禾盛邦产品实测值。
| 量 | 示例值 | 实际调试如何获取 |
|---|
| 沿运动方向的有效长度 | 10cm | 在工件工作高度测量,包含边缘变化的判定条件 |
| 实际输送速度 | 1.2m/min=2cm/s | 用测距计时或校验后的速度测量方法核对 |
| 近似照射时间 | 10÷2=5s | 还需考虑进出边缘、遮挡和输送波动 |
| 近似剂量 | 200×5=1000mJ/cm² | 优先以波段匹配的随行式剂量测量复核 |
真实光强常常在入口、中心、出口不同,此时应沿工件轨迹累计接收到的能量;公式表达为D=(1/v)∫E(x)dx(速度恒定时)。多盏灯之间有间隙,不能简单把总安装长度当作连续有效照射长度。可用适配的随行式UV能量计直接核对工件路径上的累计剂量,同时检查左右边缘。
提速前按三档方式验证
| 方式 | 实施内容 | 限制与取舍 |
|---|
| A:现有线调试 | 固定灯高,校验带速,小幅分级调整并测试 | 成本低;降速可能增加温升并影响节拍 |
| B:标准工艺窗口 | 建立速度、光强、工件温度与固化结果记录,测试边缘和薄弱位置 | 推荐;根据材料结果确定上下限及余量 |
| C:光区与自动控制升级 | 评估增加有效光区、分区照射和速度联动控制 | 需要核算供电、散热、空间和维护成本;不能只增加功率 |
上线验收不能只看表干
每个候选速度应在连续运行达到稳定状态后重复试样,记录峰值温度、外观、表面状态,以及工艺规定的附着力、硬度或粘接性能。速度波动、灯窗污染、工件高度变化也应纳入验证。合格阈值按材料技术资料和客户技术协议确定,未达到要求先回查波长、遮挡和测量条件。
输送停转时应按风险评估设置停光或移出光区的联锁,避免工件持续受照过热;同时核对急停、遮光罩、风机或水泵状态与超温保护。检修时隔离运动和电气危险,避免直接UV暴露。
相关产品与技术资料
编写:深圳市禾盛邦科技有限公司(禾盛邦)。本文为选型与工艺排查说明,示例不代表产品实测或客户项目结果;设备配置、试验条件与合格标准应写入实际工艺确认记录。
按输送与安装方式查看产品
可对照查看禾盛邦的UVLED落地输送机、UVLED桌面输送机及UVLED在线式UV炉。选型时一起确认工件与夹具尺寸、输送衔接、遮光防护和目标节拍,再测定实际照射范围与合格速度窗口。不同型号的配置和适用工艺不能仅凭名称互相替代。