工程示例案例:光学镜头或摄像头模组在胶接时,需要保持定位并完成胶层固化。工作面光强分布、夹具遮挡、固化收缩和温升都可能影响结果,不能用一个均匀性百分比代替整套工艺验证。
光路与性能验证示例
确认胶层位置 → 检查直射与遮挡 → 多点测量光强 → 记录固化中的温度与定位 → 检验粘接与成像
| 因素 | 检查内容 | 处理思路 |
|---|
| 遮挡 | 镜筒、金属件和夹具是否阻断胶层光路 | 调整方向、夹具或装配工序;加大功率不能穿透不透明结构。 |
| 光强分布 | 在真实工作距离测目标胶点及薄弱位置 | 明确测点与统计口径,不能混用最低值/最高值和相对平均偏差。 |
| 收缩与应力 | 胶量、胶厚、照射次序、保持时间及释放夹具后的变化 | 按胶水资料比较工艺,分段照射是否适合需试验。 |
| 温升与定位 | 同步记录工件温度、位移及适用光学指标 | 评估冷却、热负荷和夹具稳定性。 |
推荐的改善顺序
A:先固定胶量、距离、夹持和时间,排除操作波动;B:推荐联合记录光强、温升、定位与粘接结果;C:确认存在工艺瓶颈后,再评估多方向照射、受控夹具温度或过程监测。复杂配置会增加标定和维护要求。
验收应依据器件要求记录成像或对准性能、粘接可靠性、温度上限及重复结果。均匀性合格值需写入技术协议,不能将±5%视为所有模组的统一要求。照射区域需遮光,并检查适用的门禁、急停与冷却保护。
应用参考图
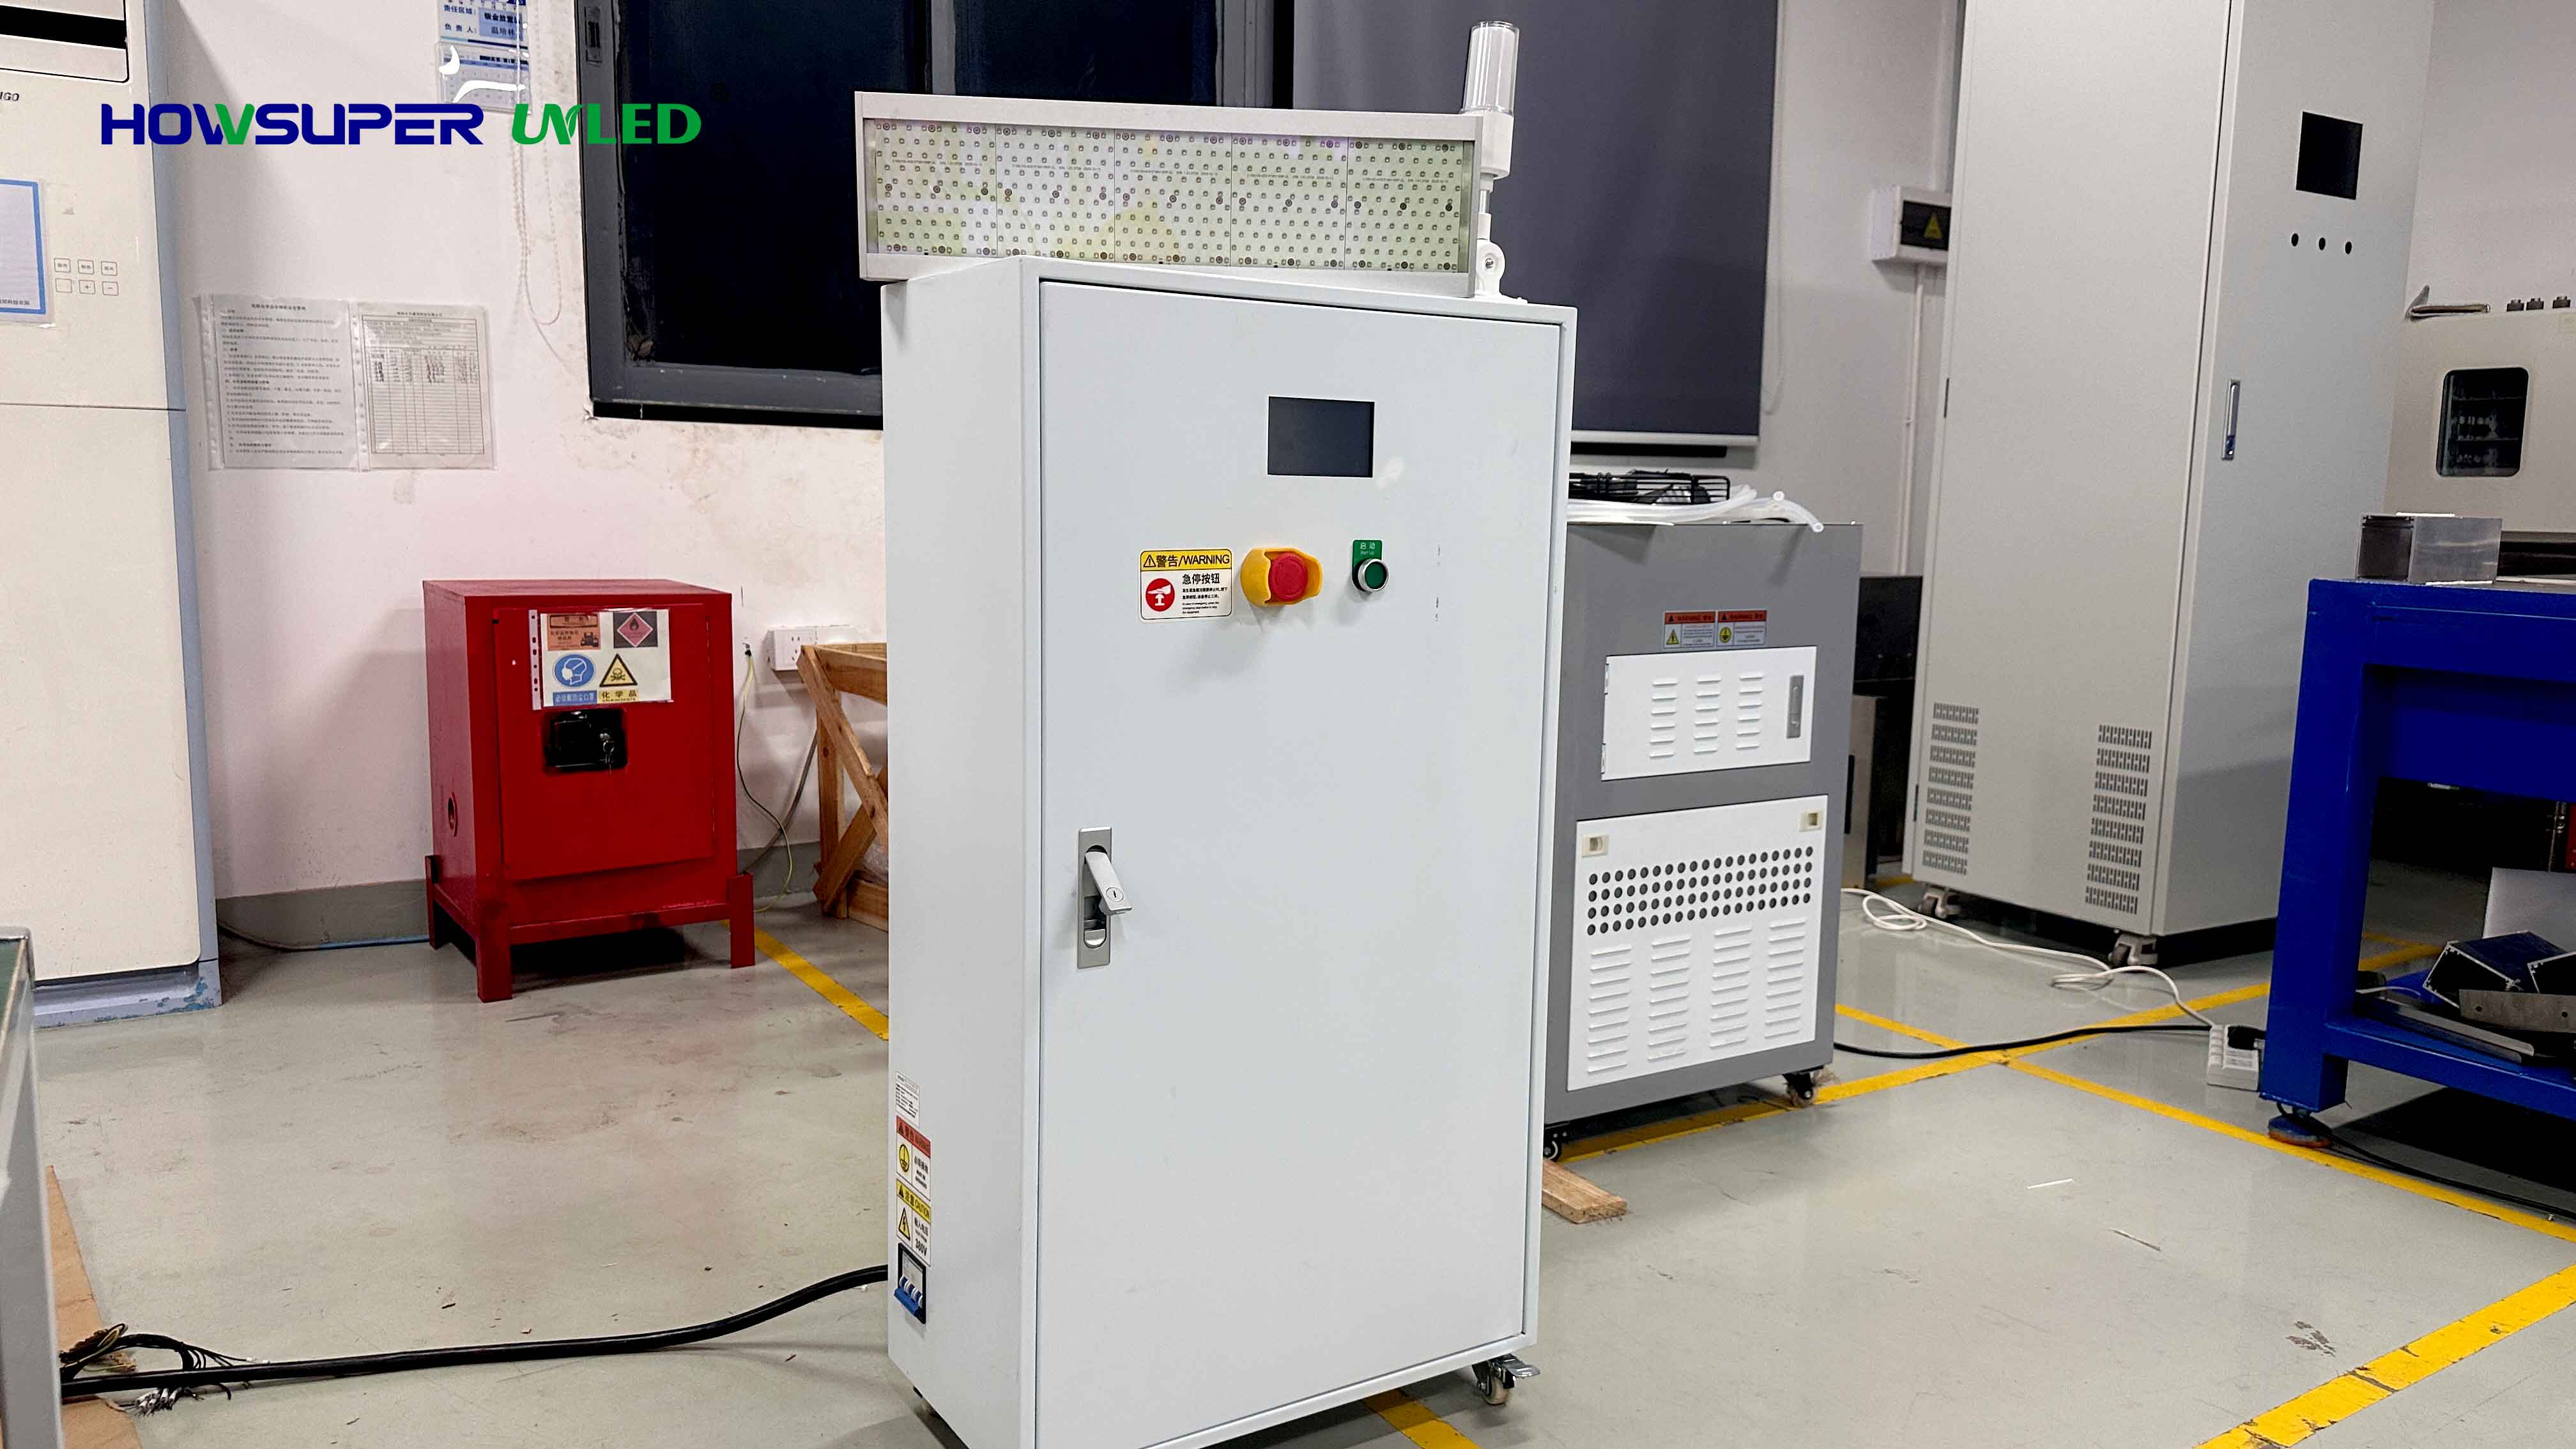
本文用于工艺理解和选型沟通。工程示例不代表客户实测结果;设备配置、测试条件与合格标准以材料资料、样件验证和技术协议为准。